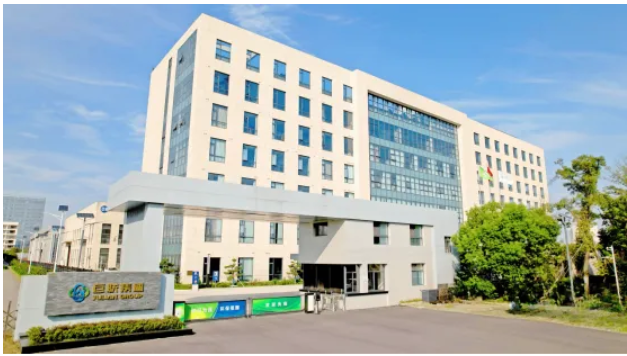
2026年11月10日,中国工业报走进位于江苏苏州吴江盛泽的巨联集团。这家企业既是环保装备与环保材料的生产者,又是废料回收处置的服务者。凭借“绿色制造者+绿色服务者”的双重身份,它走出了一条别具一格的绿色工厂建设路径。
巨联2005年起步于温州,2009年整体迁至苏州,如今在苏州、江西永新、越南三地布局产业基地,总占地面积420亩,旗下两座工厂获评“江苏省绿色工厂”。
从“卖设备”到“建闭环”
“环保工作最重要的是在保障人类日益增长需求的同时,做到与自然的和谐。”巨联集团主管环保技术的副总经理尹东海这样概括企业二十年来的取舍。
他回顾,巨联2005年从生产有机废气回收设备起步,2009年由苏州政府精准引进、整体搬迁。“在这里,我们横向开发新产品,纵向不断延伸产业链,建设溶剂回收利用基地、废活性炭再生基地、危废焚烧基地和危险品专业运输公司。”尹东海说。
这条纵向延伸的链条,如今已形成“从原料供应,到三废治理,再到资源循环再生”的完整闭环。数据显示,巨联每年在中国可回收处理废弃物126万吨,在全球拥有废气治理和污水处理项目2000余个,海外业务进入印度尼西亚,越南、泰国、印度尼西亚、韩国、土耳其、墨西哥、俄罗斯等国家;废有机溶剂回收再利用处置能力达122.4万吨/年,其中废DMF 102万吨/年、废DMAC 9.6万吨/年、废NMP 10.8万吨/年,同类溶剂再生处理能力位居全国前列。
闭环的意义,在2011年落地吴江盛泽的首个废有机溶剂循环再利用项目上体现得尤为具体。这一被业内称为“巨联模式”的实践,让“治污”第一次变成了“产料”。十余年后的今天,这种模式已不再是单个项目的样本,而成为其绿色工厂建设最坚实的底座。
车间里的“减法”:一年省下1200吨蒸汽采购量
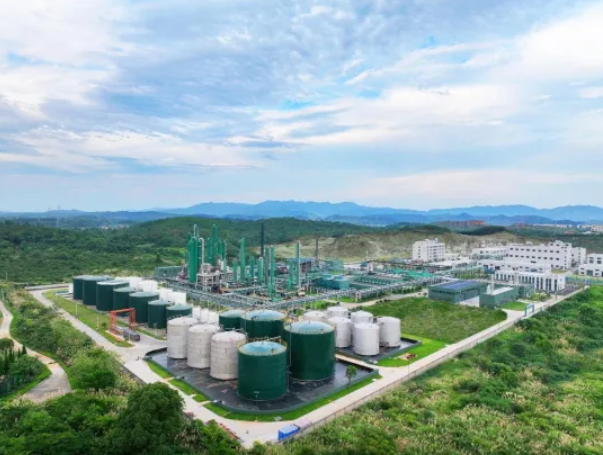
走进巨联江西基地会发现,绿色化不是墙上的标语,而是一组组可核查的数据——
能源端做“减法”。2025年建成“公司—车间—重点设备”三级智能计量网络和综合能碳管理平台,能耗自动采集核算,单位产品综合能耗同比下降8%。实施永磁变频空压机群控改造,多台设备联动变频、消除空载能耗,年节电14.7万千瓦时;7.5千瓦以上老旧电机全面更换为IE4/IE5超高效隔爆电机。冷却水泵、冷却塔加装变频装置,按釜温自动调节流量,不再恒定满负荷运行。采用MVR技术充分利用蒸汽潜热降低蒸汽用量,同时把精馏与反应的余热用来预热原料,蒸汽消耗降低28%、反应转化率提升4.5%;RTO烟气余热换热装置建成后,每年减少蒸汽采购1200吨。
资源端做“精算”。自建精馏提纯设备,DMF/DMAC综合回收率99.2%,回收溶剂直接回用于树脂合成主反应,年减少新鲜溶剂采购3300吨,危废产生量减少85%;树脂合成依托DCS系统配套高精度质量流量计闭环投料,配比控制精度由人工投料的±3%提升至±0.5%;釜底残料负压回收、循环参与合成,单批次残料损耗由1.2%降至0.25%。基于万余批次反应数据的AI配比优化,使聚酯多元醇、异氰酸酯等核心主原料单位消耗下降8%,产品一次合格率由92%提升至99.6%;自建400立方米/日“AAO+MBR+RO”污水处理站,工业用水重复利用率达90.33%。
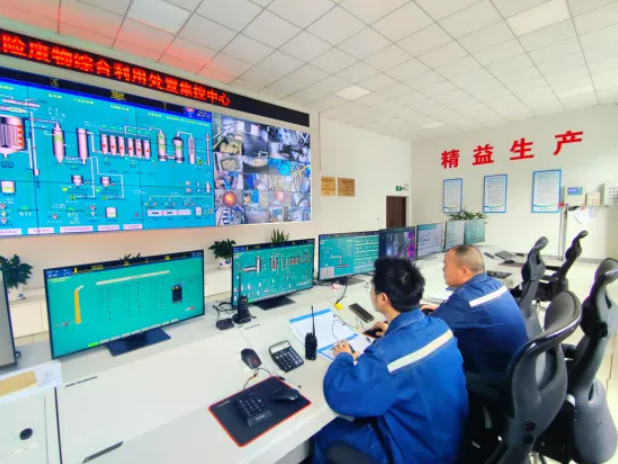
“智能化不是摆样子,它直接对接着能耗账本。”江西运营中心总经理尹东峰说。他提到一个细节:多规格产品切换时采用“回收溶剂冲洗+少量新鲜溶剂收尾”工艺,冲洗损耗减少78%。“这些改进单看都不大,但全年万余批次累加,就是实实在在的碳减排量。”
产品端的“绿色设计”:让再生原料进入主反应釜
绿色工厂的深度,最终取决于产品本身的绿色含量。巨联把绿色设计前置到分子结构层面:
江西基地计划引入蓖麻油、大豆油等植物油基生物基聚酯多元醇,温室气体排放较石油基产品减少70%—80%;采用废弃PET糖酵解转化再生聚酯多元醇,目标生物基/再生原料占比不低于20%。
开发废聚酯醇解再生多元醇工艺,再生多元醇占基础多元醇总投料量的22%,每年减少原生石油基二元醇采购1100吨,搭载再生多元醇的树脂产品碳足迹降低28%。
以有机铋、有机锌环保催化剂全面替代有机锡催化剂,消除重金属污染风险。
开发水性、无溶剂聚氨酯树脂,能耗降低30%以上、VOCs排放降低80%以上。
目前,企业已完成聚氨酯树脂碳足迹核算,核算产品类别占比100%。“很多人不解我们的厂房为什么是绿色的。”集团研发中心主任钱凌刚在巨联工作了14年,他说,“我心里一直想的是,我们的目标是有一种绿色叫‘巨联绿’。”
“环保管家”进厂:把治污成本变成资源效益
作为绿色服务的输出方,巨联的绿色工厂经验正在客户车间里复制。
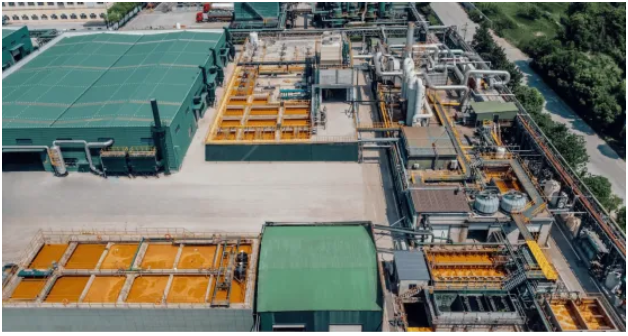
在承担某日本著名汽车内饰公司“环保管家”角色过程中,企业围绕其汽车内饰生产线协同运营“废气治理—中水回用—溶剂再生”方案:以废气分质收集、集中治理切入,匹配DMF&RTO废气回收装置、工业油烟净化装置,辅以智慧运维云平台在线管控。经运行验证,工厂废气综合排放浓度稳定控制在≤30毫克/立方米,远低于国家排放标准限值。
其中,中水回用工程采用BOO模式,由企业投资、建设并运营,工厂无需承担前期资本开支,按实际处理水量支付服务费,2025年累计实现循环用水约46万吨。废气治理产生的废液由子单位统一转运至苏州产业基地,经精馏提纯达到质量标准后回供生产线继续使用,2025年累计处置废DMF溶液约8500吨,折算可替代原料采购成本约800万元。
在湖南某国内纺织龙头企业纺织,巨联以“环保顾问”身份打造“废气治理—厂内精馏—生态闭环”方案:厂区直接建设废液精馏提纯装置,设计能力15吨/小时,预计每年可减少原料外采成本约9000万元;废气治理产生的废活性炭统一转运至苏州产业基地再生活化后返回系统继续使用,截至目前累计完成再生约400吨,减少新炭采购与危废处置双重支出约800万元。
制度化“长跑”:每年不低于8%预算投向绿色
绿色工厂不是一次达标即止的“冲刺”。在巨联,这项工作被写进了中长期规划。
企业编制实施《绿色发展中长期规划报告(2026—2030年)》,明确“筑基提升(2026—2027)—低碳攻坚(2028—2029)—标杆成型(2030)”三阶段路线,将总目标分解为体系认证、节能降碳技改、循环经济清洁生产、绿色产品研发、数字化绿色管控五大专项工程和年度任务清单,每年设立绿色发展专项资金不低于年度总预算的8%,力争2045年实现运营层面碳中和。
量化目标同样清晰:以2025年为基准,2027年单位产品综合能耗下降10%、2030年下降22%;2030年可再生能源占全厂用电比例提升至55%以上,2030年前实现运营端碳达峰;2028年低碳产品营收占比达30%,2030年低碳产品营收占比超50%、核心树脂产品碳足迹较2025年下降32%;废溶剂资源综合利用率≥99.5%,再生溶剂纯度稳定在99.5%以上;绿色供应链由15家逐步覆盖至25家。清洁能源方面,2027—2028年将新增1.2兆瓦屋顶分布式光伏电站并配套用户侧储能,预估年发电130万千瓦时、减碳约1040吨,构建“自发自用+绿电采购+绿证认购”供给体系。
组织保障同步压实:成立由总经理任组长的工作小组,下设能源低碳、资源循环清洁、绿色产品研发、数字化管控、绿色供应链、综合管理六个专项小组;制定《绿色工厂管理制度及职责》《绿色工厂创建考核及奖励办法》,建立三级激励机制,将绿色指标纳入部门绩效考核。
目前,巨联已取得ISO 9001、ISO 14001、ISO 50001、ISO 45001等管理体系认证,环保装备、再生溶剂等核心产品已取得产品碳足迹报告,江苏、江西生产基地完成温室气体核算并取得相关报告。
一家以治污为主业的企业,如今把最严的标准用在了自己身上。这恰恰回应了当前绿色工厂建设的一个深层命题——当政策从“看材料”转向“查数据”、从“一次性评定”转向“动态管理”,真正能留下来的,是那些把绿色嵌进工艺、嵌进产品、嵌进管理机制的企业。
巨联的价值,更在于它验证了一条逻辑:环保产业的技术积累可以反哺自身工厂的绿色化,而自身工厂的绿色实践又能反过来增强服务客户的说服力。这种“双向奔赴”,正是“十五五”时期绿色制造从标杆示范走向主流形态所需要的企业样本。(倪骏飞 叶佩)
本站内容除原创标注外,均来自政府部门、官方媒体及公开渠道,仅供行业信息交流参考,不构成商业推荐或采购依据,亦不代表本站立场。如涉及版权问题请与我们联系,本站将尽快核实处理。